

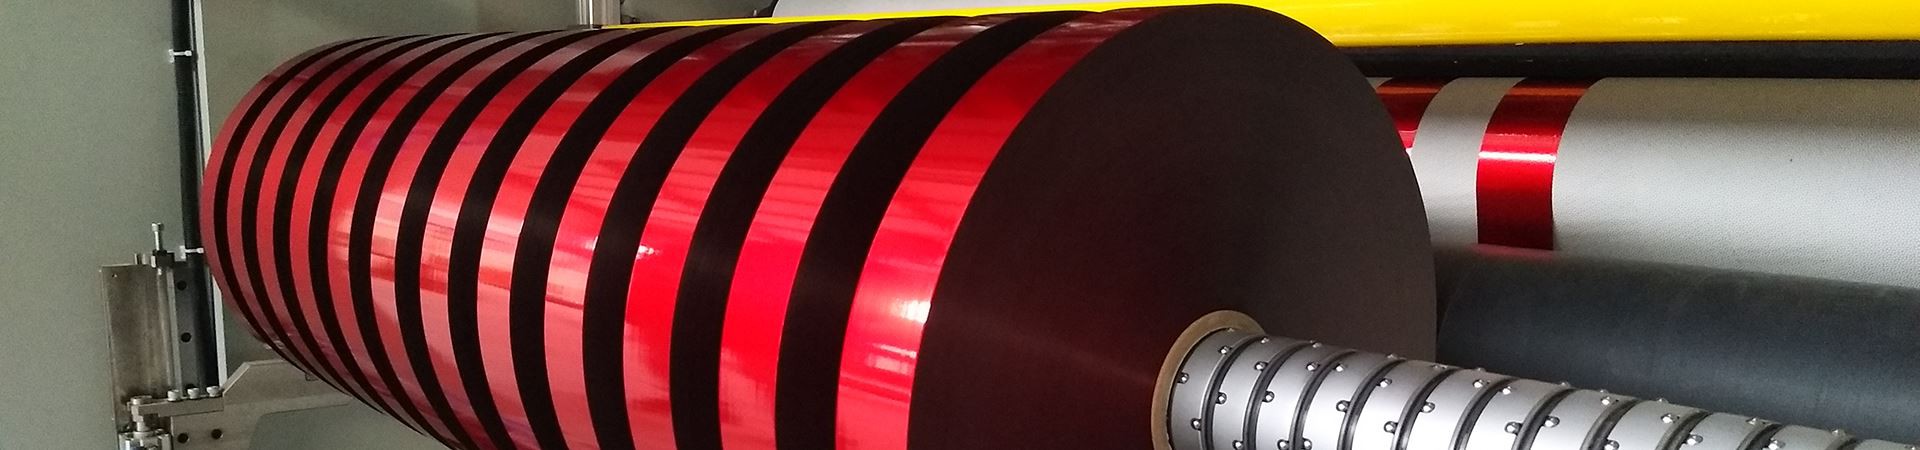
フラットナイフ切断
かみそりのように、シングルブレードまたはダブルブレードを固定ナイフレストに固定し、材料操作の過程でナイフを落とします。これにより、ナイフは材料を縦方向に切断して、切断の目的を達成できます。
シェービングには2つの方法があります。
1つはスリッターで、もう1つはスリッターをぶら下げています。
材料が溝入れローラー上を走行しているとき、カッターはスロットローラーの溝に配置され、材料は縦方向にカットされます。このとき、スロッティングロール内で素材に一定の角度があり、ドリフトしにくいです。 PPフィルムやエッジの狭いフィルムを再カットすると、スリット効率が向上します。しかし、スリッターを吊るす場合、カッターをセットするのが不便であるという欠点があります。
材料が2つのローラーを通過すると、かみそりが落下し、材料を縦方向に切断します。このとき、材料は比較的不安定な状態にあります。そのため、スリット精度はカッティングダイより若干劣ります。ただし、この切削方法は工具のセットや操作に便利です。
フラットカッターは、主に薄いプラスチックフィルムや複合フィルムの切断に適しています。
円形ナイフ切断
円形カッターは、接線スリットと非接線スリットに分けることができます。
接線スリットとは、上下のディスクカッターの接線方向から材料をカットすることで、より便利です。上部ディスクカッターと下部ディスクカッターは、スリット幅の要件に応じて直接位置を調整できます。その欠点は、材料がスリット点でドリフトしやすいため、精度が高くなく、現在は一般的に使用されていないことです。
非接線スリットとは、材料が下部ディスクカッターと一定の角度を持ち、下部ディスクカッターが落下して材料を切断することを意味します。このようなスリット方式は、材料のドリフトを起こしにくく、切削精度が高い。ただし、カッターの調整はあまり便利ではありません。下部ディスクカッターを取り付けるときは、シャフト全体を取り外す必要があります。厚い複合フィルムや紙の切断に適しています。
押し出しスリッター
家庭用スリッターでは押出スリッターは一般的ではありません。主に材料速度に同期し、材料と一定の角度を持つボトムローラーと便利な調整が可能な空気圧ナイフで構成されています。このようなスリット方法は、薄いプラスチックフィルムだけでなく、厚い紙や不織布もカットできます。それはスリットのより便利な方法です。スリッターの開発方向です。
スリットのプロセスには注意を払う必要があり、軽視してはなりません。本稿では、スリッターやプロセスフローなどの目的をまとめ、大多数の複合フィルムメーカーが将来のスリッター生産における一連の品質問題を解決し、複合フィルム切断の安定した品質を確保できるようにします。
スリッターの目的
1.ユーザーの要求に応じて、正確な仕様を提供します。
2.スリットと巻き戻しのプロセスでは、前のプロセス全体で合成された大きなロール複合フィルムを再度検査して、品質に問題がないかどうかを確認できます。
3.複合フィルムの間違った層を修正したり、印刷やラミネートの欠陥の一部を切り取ったりして、製品のグレードレートを向上させることができます。
4.完成品の巻き状態を良くすることができます。
スリッタープロセス
まず、前のプロセス、印刷、ラミネーション後の大型フィルムロールの外観を検査し、大型フィルムロールの硬度と表面平坦度を検査して、スリットの要件を満たすことができるかどうかを確認する準備をします。次に、稼働しようとしているスリッター装置の状態と性能を十分に理解し、装置の主要な操作部分と電気制御部分を確認する必要があります。このとき、大型フィルムコイルを取り付け、ユーザーGG#39の要件に合わせてブレードを調整し、通常の製造工程で製造を開始します。
スリッターの通常の操作は、生産品質を確保するための基本です。各スリッターは長時間高速で動作することが多いため、いくつかの重要な主要コンポーネントの動作精度が低下します。一部の小型フィルムロールをスリットする場合、操作精度を確保することが困難です。複合フィルムは高分子製品であるため、厚みが比較的薄く、加工時に破損しやすい。そのため、走行精度が足りない場合、縦縞などの品質問題が発生しやすくなります。このため、長年にわたり、縦方向のフリンジがスリッティングの主な品質問題であり、解決する必要があることを観察および研究してきました。
通常の生産では、スリッターの速度はプロセス要件に厳密に従う必要があります。高すぎると、スリッターの品質にも影響します。したがって、スリッティング速度を適切に制御すれば、必要なスリッティング品質を得ることができます。出力と経済的利益を改善するために、一部のオペレーターはスリット速度を人為的に上げます。これにより、高速操作でフィルムが縦縞や千鳥状の層品質の問題を起こしやすくなります。したがって、通常の生産では、機器の性能、フィルムの内部性能、およびフィルムのさまざまなタイプと仕様に応じて、適切なスリットプロセスを採用する必要があります。
さまざまなスライスフィルムのプロセスパラメータ、識別方法、および値が異なるため、プロセスは製品ごとに慎重に調整する必要があります。生産時には、スリッターの各ステーションの使用頻度が異なるため、摩耗度も異なります。したがって、パフォーマンスにはいくつかの違いがあります。たとえば、ステーションスリッター製品の状態を改善するために、縦縞は少なくなります。
それどころか、より多くの縦縞があります。したがって、各オペレーターは、ステーションの正しい選択に注意を払い、機器の最良の状態を十分に活用し、現場での使用状況を把握し、常に経験を要約し、機器の最良の特性の使用方法を見つける必要があります。
さらに、スリット処理中に、フィルムの各ロールが再び開かれ、巻き戻されるため、異物が入る条件が生じることに注意する必要があります。フィルム製品は主に食品や医薬品の包装に使用されるため、衛生要件が非常に厳しく、フィルムの各ロールの清浄度を確保する必要があります。